ייִדיש
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
אַנאַליסיס פון שטאָל סטרוקטור פּראָדוקציע טעכנאָלאָגיע
Ⅰ. איבערבליק
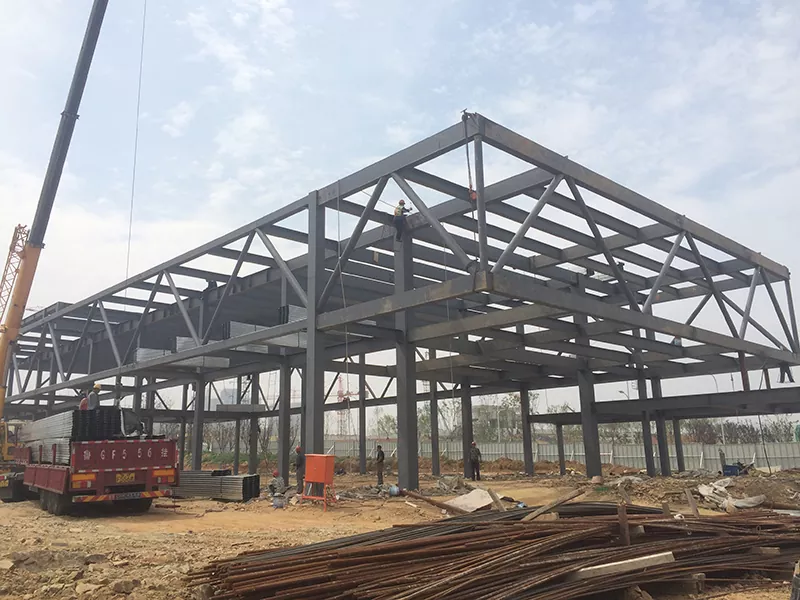
שטאָל סטרוקטור פאַבריקיישאַןאיז דער פּראָצעס פון קאַנווערטינג פּלאַן דראַווינגס אין גשמיות סטראַקטשעראַל קאַמפּאָונאַנץ. זייַן האַרץ איז צו פּראָצעס שטאָל מאַטעריאַלס אין קוואַלאַפייד שטאָל סטראַקטשעראַל מיטגלידער אין העסקעם מיט פּלאַן רעקווירעמענץ דורך פאַבריק פּראָדוקציע פּראָוסידזשערז, בשעת די סעקשאַנאַל פּראָפּערטיעס פון שטאָל בייסיקלי אַנטשיינדזשד.
די פּראָדוקציע טעכנאָלאָגיע פון שטאָל סטראַקטשערז איז בכלל ענלעך צו די פון מעטשאַניקאַל מאַנופאַקטורינג. אָבער, ווייַל שטאָל סטרוקטור פּראָדוקטן זענען לעסאָף אַסעמבאַלד אויף קאַנסטראַקשאַן זייטלעך, די פּראַסעסאַז שטעלן אַ גרעסערע טראָפּ אויף פּינטלעכקייַט קאָנטראָל און פאַרהיטונג פון דיפאָרמיישאַן.
Ⅱ. פּראָצעס פלאָו טשאַרט פון שטאָל סטרוקטור פּראָדוקציע

Ⅲ. דיטיילד אַנאַליסיס פון יעדער ארבעטן פּראָצעדור
|
פּראָצעס |
באַשרייַבונג |
|
מאַטעריאַל צוגרייטונג |
מאַטעריאַל צוגרייטונג מאַרקס די אָנהייב פון שטאָל סטרוקטור פאַבריקיישאַן, און זייַן קוואַליטעט גלייַך אַפעקץ אַלע סאַבסאַקוואַנט ארבעטן פּראָוסידזשערז. די האַרץ טאַסקס אין דעם בינע אַרייַננעמען מאַטעריאַל אַקסעפּטאַנס, סטרייטנינג און ייבערפלאַך רייניקונג. נאָך שטאָל מאַטעריאַלס אָנקומען אין דער פאַבריק, זייער מאַטעריאַל סערטיפיקאַץ וועט זיין אָפּגעשטעלט קעגן די פאַקטיש פּראָדוקטן. שייַעך-ינספּעקטיאָן אויף כעמישער זאַץ און מעטשאַניקאַל פּראָפּערטיעס וועט זיין דורכגעקאָכט פֿאַר סטילז געניצט אין הויפּט סטראַקטשעראַל קאַמפּאָונאַנץ. דיפאָרמעד סטילז געפֿירט בעשאַס טראַנספּערטיישאַן וועט זיין סטרייטאַנד מיט וואַל סטראַיגהטענערס אָדער הידראַוליק דזשאַקינג מאשינען. דערפאַרונג ווייזט אַז בעערעך 80% פון דימענשאַנאַל ערראָרס אין בלאַנקינג רעזולטאַט פון ונסטרייטאַנד רוי מאַטעריאַלס. |
|
לופטינג |
לופטינג איז דער ערשטער קריטיש שריט פֿאַר פּינטלעכקייַט קאָנטראָל אין שטאָל סטרוקטור מאַנופאַקטורינג. אויף דעדאַקייטאַד פּלאַטפאָרמס אָדער אויסלייג טישן, טעקנישאַנז ציען פול-וואָג קאָמפּאָנענט דזשוינץ און אַוטליינז אין אַ פאַרהעלטעניש פון 1: 1 אין לויט מיט פּלאַן דראַווינגס צו דעפינירן די שאַפּעס פון טיילן. אין אַדישאַן צו וועראַפייינג צייכענונג דימענשאַנז, וועלדינג שרינגקידזש פּענסיע וועט זיין רעזערווירט ווי פארלאנגט דורך באַטייַטיק פּראַסעסאַז. אין אַלגעמיין, אַ פּענסיע פון 1 צו 1.5 מילאַמיטערז זאָל זיין שטעלן באַזונדער פֿאַר יעדער באַט וועלד. |
|
מאַרקינג |
אויך באקאנט ווי סקרייבינג, מאַרקינג רעפערס צו די פּראָצעדור פון ניצן טעמפּלאַטעס צו צייכן לאָך שטעלעס און מאַשינינג שורות פֿאַר קאָמפּאָנענט אַוטליינז אויף שטאָל פּלאַטעס און סעקשאַנז. דער פּרינציפּ פון "גרויס פּאַרץ ערשטער, קליין טיילן שפּעטער" איז נאכגעגאנגען צו מאַקסאַמייז מאַטעריאַל יוטאַלאַזיישאַן קורס. דורך אָפּטימיזעד אויסלייג, די קוילעלדיק מאַטעריאַל יוטאַלאַזיישאַן קורס קענען דערגרייכן איבער 85%, און עס קען אפילו יקסיד 92% נאָך נעסטינג אַפּטאַמאַזיישאַן. |
|
קאַטינג |
קאַטינג איז דער פּראָצעס פון סעפּערייטינג רוי מאַטעריאַלס אין יחיד פּאַרץ צוזאמען אנגעצייכנט שורות. די מיינסטרים קאַטינג מעטהאָדס אַרייַננעמען גאַז קאַטינג, פּלאַזמע קאַטינג און לאַזער קאַטינג. די וויידספּרעד אַפּלאַקיישאַן פון נומעריקאַל קאָנטראָל קאַטינג טעכנאָלאָגיע האט ימפּרוווד די פּינטלעכקייַט און עפעקטיווקייַט פון שטאָל סטרוקטור פאַבריקיישאַן. עטלעכע שנייַדן סערפאַסיז זענען קוואַלאַפייד פֿאַר דירעקט וועלדינג אָן צווייטיק ברעג פּראַסעסינג. |
|
פאָרמינג |
ניט-לינעאַר קאַמפּאָונאַנץ אַזאַ ווי קערווד בימז און בענט פּייפּס זאָל זיין שייפּט דורך קאַלט בענדינג אָדער הייס בענדינג. קאַלט בענדינג איז געטאן אין צימער טעמפּעראַטור און אָנווענדלעך צו פּראָסט קערווד קאַמפּאָונאַנץ. פֿאַר הייס בענדינג, סטילז זענען העאַטעד צו 900-1100 ° C איידער בענדינג, וואָס איז אנגענומען פֿאַר דיק פּלאַטעס אָדער קאַמפּאָונאַנץ מיט קליין בענדינג ראַדיוס. |
|
פֿאַרזאַמלונג |
אַסעמבלי מיטל קאַמביינינג פּראַסעסט פּאַרץ ווי פארלאנגט דורך דראַווינגס און טעמפּערעראַלי פיקסיר זיי דורך טאַק וועלדינג. דער סטאַנדאַרט פֿאַרזאַמלונג פּראָצעדור איז ווי גייט: מאָלן די פלאַנדזש סימז פון פלאַנדזש פּלאַטעס → אַראָפּנעמען בוררס אויף וועב פּלאַטעס → דערגרייכן גענוי פּאַזישאַנינג מיט אַ פֿאַרזאַמלונג מאַשין → גאַנץ פֿאַרזאַמלונג פון איין-סיידאַד ט-אָפּטיילונג שטאָל → פליפּ די פֿאַרזאַמלונג און ענדיקן די קוילעלדיק פאָרמינג. |
|
וועלדינג |
וועלדינג איז די האַרץ פּראָצעדור אין שטאָל סטרוקטור מאַנופאַקטורינג מיט הויך טעכניש רעקווירעמענץ און סטרינדזשאַנט קוואַליטעט קאָנטראָל. די קאַמאַנלי געוויינט וועלדינג מעטהאָדס אַרייַננעמען אָטאַמאַטיק סאַבמערדזשד קרייַזבויגן וועלדינג, CO₂ גאַז שילדיד וועלדינג און שילדיד מעטאַל קרייַזבויגן וועלדינג. |
|
סטרייטנינג |
טערמאַל דרוק דזשענערייטאַד בעשאַס וועלדינג וועט פאַרשאַפן קאָמפּאָנענט דיפאָרמיישאַן, וואָס וועט זיין ילימאַנייטאַד דורך סטרייטנינג צו ומקערן די אָריגינעל דזשיאַמעטריק פאָרעם. פּראָסט סטרייטנינג מעטהאָדס אַרייַננעמען מעטשאַניקאַל סטרייטנינג, פלאַם סטרייטנינג און קאַמביינד סטרייטנינג. באַהיצונג אויף דער זעלביקער שטעלע זאָל ניט זיין געפירט מער ווי דרייַ מאָל, און אָוווערכיטינג איז שטרענג פּראָוכיבאַטאַד. |
|
דורכקוק |
דורכקוק דורך די גאנצע מאַנופאַקטורינג פּראָצעס סערוועס ווי אַ שליסל גאַראַנטירן פֿאַר פּראָדוקט קוואַליטעט. פאַסעד דורכקוק דער הויפּט קאָווערס רוי מאַטעריאַל דורכקוק, אין-פּראָסעס דורכקוק און פּאָסטן-וועלדינג דורכקוק. פאַטאַל חסרונות אַזאַ ווי קראַקס און דערענדיקט פוסיאָן זענען נישט ערלויבט אין וועלדז. |
|
קאָוטינג |
קאָוטינג גיט אַנטי-קעראָוזשאַן און פייַער שוץ פֿאַר שטאָל סטראַקטשערז. דער נאָרמאַל קאָוטינג סיסטעם באשטייט פון דרייַ לייַערס: צינק-רייַך יפּאַקסי אָנפאַנגער, יפּאַקסי מיקאַאָוס פּרעסן ינטערמידייט מאַנטל, און פּאַליוראַטיין אָדער פלואָראָקאַרבאָן שפּיץ קאָוט. פייַער-קעגנשטעליק קאָוטינג זאָל זיין געווענדט אין קייפל דין רעק. די אַמביאַנט טעמפּעראַטור פֿאַר קאָוטינג אָפּעראַציע זאָל זיין ניט נידעריקער ווי 5 ° C, די קאָרעוו הומידיטי זאָל נישט יקסיד 85%, און די ייבערפלאַך טעמפּעראַטור פון שטאָל זאָל זיין בייַ מינדסטער 3 ° C העכער ווי די טוי פונט. |
|
עקספּרעס פון פאַבריק |
עקספּרעס איז די לעצט שריט פון שטאָל סטרוקטור מאַנופאַקטורינג. קאַמפּאָונאַנץ וואָס פאָרן די לעצט דורכקוק וועט זיין אַסיינד יינציק סיריאַל נומערן און מאַרקס. קאַמפּאָונאַנץ זאָל זיין באַנדאַלד אין גרופּעס לויט די ייַנמאָנטירונג סיקוואַנס. האָלץ בלאַקס אָדער גומע גאַסקאַץ זאָל זיין געשטעלט צווישן קאַמפּאָונאַנץ צו פאַרמייַדן קאָוטינג סקראַטשיז. |
IV. אַנטוויקלונג טרענדס פון מאָדערן שטאָל סטרוקטור מאַנופאַקטורינג טעכנאָלאָגיע
מאָדערן שטאָל סטרוקטורמאַנופאַקטורינג איז ינקריסינגלי ינטעליגענט און מעקאַנייזד צו פֿאַרבעסערן פּראָדוקציע פּינטלעכקייַט און עפעקטיווקייַט. נומעריקאַל קאָנטראָל טעכנאָלאָגיע, אָטאַמאַטיק וועלדינג, BIM אַפּלאַקיישאַן און ווירטואַל סימיאַליישאַן פֿאַר פאַר - פֿאַרזאַמלונג פאָרשטעלן די צוקונפֿט אַנטוויקלונג טרענדס פון די אינדוסטריע.
שטאָל סטרוקטור פּראָדוקציע איז אַ גאַנץ סיסטעם מיט ענג פארבונדן פּראַסעסאַז, הויך פּינטלעכקייַט באדערפענישן און שטרענג קוואַליטעט קאָנטראָל. יעדער פּראָצעדור פון אויסלייג צו קאָוטינג אַפעקץ די קוואַליטעט פון פאַרטיק פּראָדוקטן. מיט די וויידספּרעד אַפּלאַקיישאַן פון ינטעליגענט טעקנאַלאַדזשיז, שטרענגערע סטאַנדאַרדס וועט זיין אנגענומען פֿאַר שטאָל סטראַקטשערז, וואָס פירן צו ווייַטער פֿאַרבעסערונג אין פּראָדוקט קוואַליטעט.
פֿאַרבונדענע נייַעס
- ווי צו אויסקלייַבן די צונעמען גרייס פֿאַר אַ שטאָל ראַם כאָרס סטאַביל קאַנסטראַקשאַן?
- אויף-פּלאַץ שטאָל סטרוקטור אַסעמבלי + ינטאַגראַל כאָוסטינג קאַנסטראַקשאַן וואָרקפלאָוו + שליסל קאָנסידעראַטיאָנס
- פארוואס קלייַבן אַ טאָפּל שיכטע פּריפאַב שטאָל ראַם הויז קאַנסטראַקשאַן פֿאַר מאָדערן לעבעדיק?
- נייַן שליסל ווייזט פֿאַר די פּלאַן און קאַנסטראַקשאַן פון שטאָל סטרוקטור פאַבריק בנינים
- ווי קענען שטאָל סטרוקטור טשיקקען אָפּדאַך קאַנסטראַקשאַן פֿאַרבעסערן די פאַרוואַלטונג פון אָף פאַרמס?
- ינדוסטריאַל בנינים "לאָקאָמאָטיווע-נוסח": זאָל די 3-סטאָרי אָפיס זיין שטאָל אָדער באַטאָנען?
לאָזן מיר אַ אָנזאָג