ייִדיש
- English
- Esperanto
- Afrikaans
- Català
- שפה עברית
- Cymraeg
- Galego
- Latviešu
- icelandic
- ייִדיש
- беларускі
- Hrvatski
- Kreyòl ayisyen
- Shqiptar
- Malti
- lugha ya Kiswahili
- አማርኛ
- Bosanski
- Frysk
- ភាសាខ្មែរ
- ქართული
- ગુજરાતી
- Hausa
- Кыргыз тили
- ಕನ್ನಡ
- Corsa
- Kurdî
- മലയാളം
- Maori
- Монгол хэл
- Hmong
- IsiXhosa
- Zulu
- Yoruba
- অসমীয়া
- ଓଡିଆ
- Punjabi
- پښتو
- Chichewa
- Samoa
- Sesotho
- සිංහල
- Gàidhlig
- Cebuano
- Somali
- Тоҷикӣ
- O'zbek
- Hawaiian
- سنڌي
- Shinra
- Հայերեն
- Igbo
- Sundanese
- Lëtzebuergesch
- Malagasy
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
EIHE Steel Structure's Box Column פּראַסעסינג לויפן און דערגרייכונגען פון ינזשעניעריע אַפּלאַקיישאַן
I. אַלגעמיינע אויסלייג צייכענונג
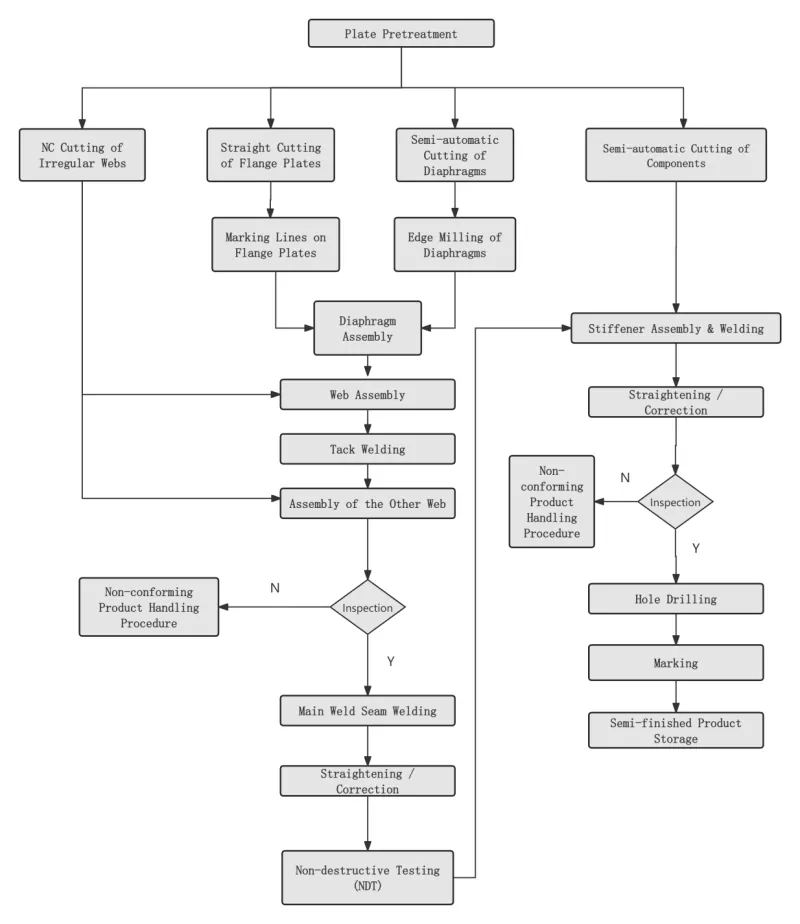
Ⅱ. שליסל פּראָצעס
|
שריט 1 פּרעטרעאַטמענט פון שטאָל פּלאַטע ייבערפלאַך |
געפירט אין לויט מיט פּלאַן אָדער פּראָצעס רעקווירעמענץ איידער שטאָל טעלער בלאַנקינג. |
|
|
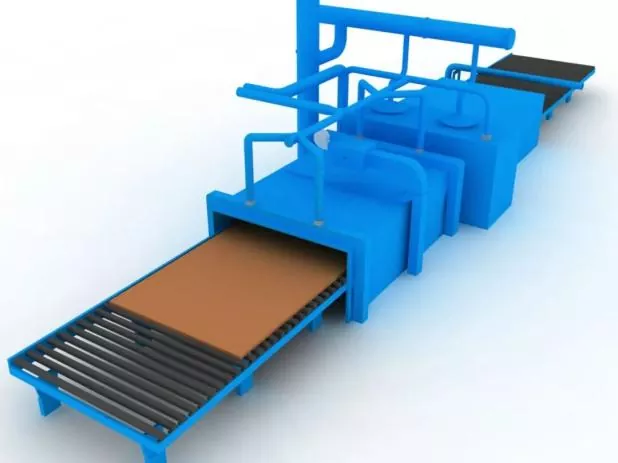
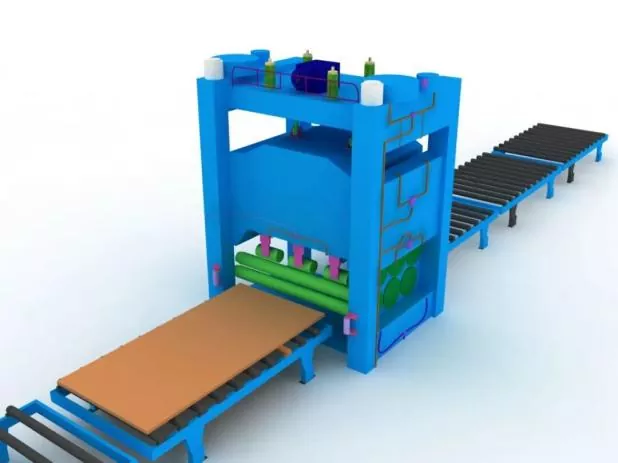
שריט 2 סטרייטנינג פון שטאָל טעלער |
קוילעלדיק סטרייטנינג וועט זיין געפירט אויס נאָך שטאָל טעלער פּרעטרעאַטמענט צו ענשור בלאַנקינג אַקיעראַסי און באַפרייַען ינערלעך ריזידזשואַל דרוק פון די שטאָל טעלער. |
|
|
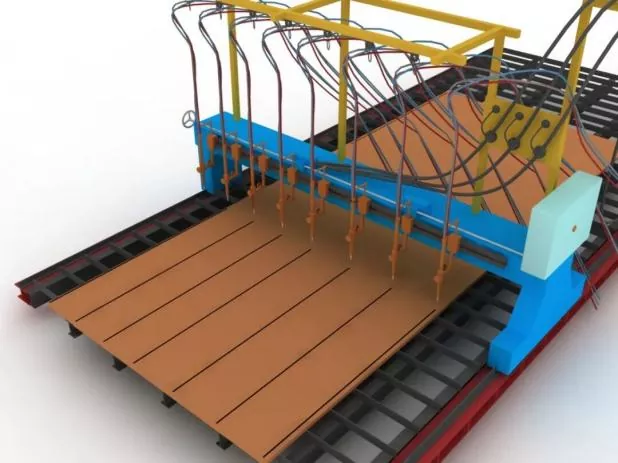
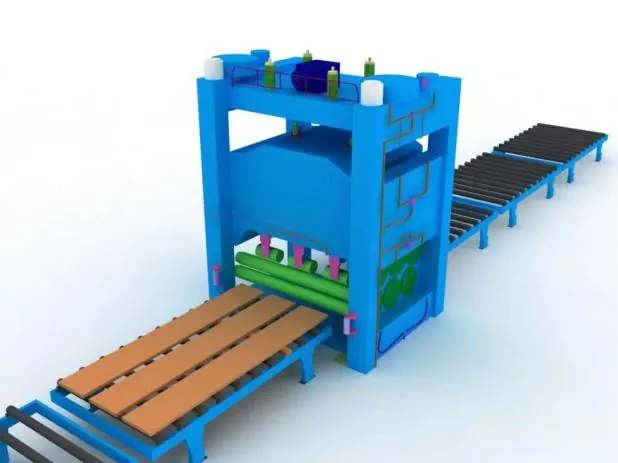
שריט 3 שנייַדן און בלאַנקינג פּאַרץ |
איידער קאַטינג, סטרויערן די קאַטינג מאַשין, באַשטעטיקן די נעזל מאָדעל און קאָנטראָלירן די פעסטקייַט פון לופט דרוק. |
|
|
בעשאַס קאַטינג, פּרעהעאַט די קאַטינג נעט פון די שטאָל טעלער ערשטער, און שטרענג קאָנטראָלירן די קאַטינג גיכקייַט. |
||
|
שריט 4 צווייטיק סטרייטנינג פון פּאַרץ |
דורכגעקאָכט נאָך שטאָל טעלער בלאַנקינג צו ענשור פֿאַרזאַמלונג אַקיעראַסי און רעדוצירן ינערלעך ריזידזשואַל דרוק פון שטאָל פּלאַטעס. |
|
|
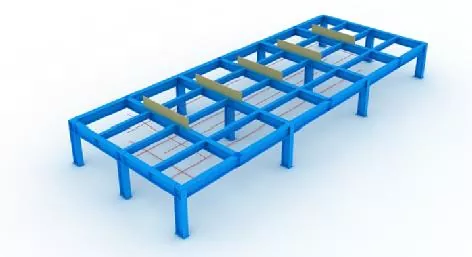
שריט 5 באַשטעטיקן פון דזשיגס און אויסלייג שורות |
איידער די פֿאַרזאַמלונג, די אויסלייג שורות און דזשיגס זאָל זיין שטעלן ערשטער. |
|
|
בעשאַס דזשיג ינסטאַלירונג, די האָריזאָנטאַל מדרגה פון די שפּיץ עפן מוזן זיין ינשורד, און גענוג רידזשידאַטי און שטאַרקייַט זאָל זיין געראַנטיד. |
||
|
אַלע דזשיגס און אויסלייג שורות קענען זיין געוויינט בלויז נאָך ינספּעקטיד און באוויליקט דורך דעזיגנייטיד פּערסאַנעל. |
||
|
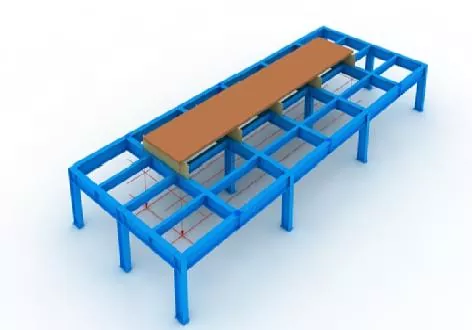
שריט 6 נידעריקער פּאַנעל פּאַזישאַנינג |
פּונקט פּאַזישאַנד דורך פּלאַמב באָב און אויסלייג שורות. |
|
|
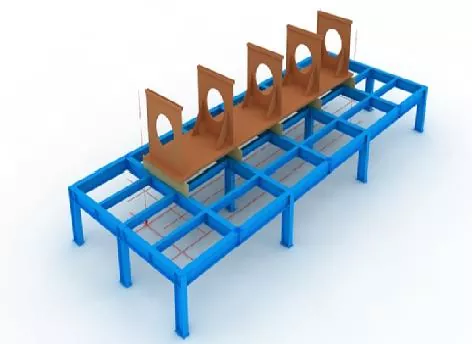
שריט 7 דייאַפראַם אַסעמבלי |
איידער פֿאַרזאַמלונג פון דייאַפראַמז, צייכן פּאַזישאַנינג שורות אויף די נידעריקער טאַפליע, און באַזייַטיקן פלאָוטינג זשאַווער אויף ביידע זייטן פון די שורות מיט אַ גרינדינג ראָד. |
|
|
נאָך די דיאַפראַמז זענען ערעקטעד, פאַרריכטן זיי דורך טאַק וועלדינג. |
||
|
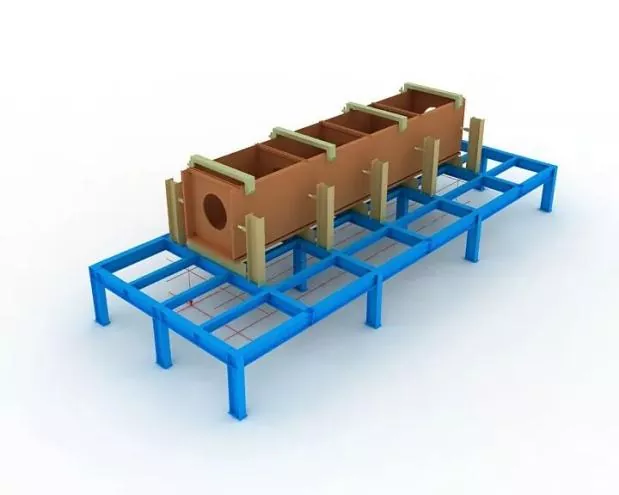
שריט 8 וועב אַסעמבלי |
נאָך די וועב איז פארזאמלט און קוואַלאַפייד, דזשאַק עס טייטלי קעגן די דייאַפראַם מיט אַ דזשאַק, און פאַרריכטן עס דורך טאַק וועלדינג.
|
|
|
שריט 9 אויבערשטער פּאַנעל אַסעמבלי |
פאַרענדיקן די גענוי פּאַזישאַנינג פון דעם אויבערשטן טאַפליע מיט פּלאַמב באָב, דעמאָלט פאַרריכטן דורך טאַק וועלדינג. |
|
|
שריט 10 דייאַפראַם עלעקטראָסלאַג וועלדינג |
איין-סיידיד עלעקטראָסלאַג וועלדינג איז אנגענומען פֿאַר דייאַפראַמז. |
|
|
קופּער סליווז פֿאַר די אָנהייב און יקסטינגגווישינג פון די קרייַזבויגן זאָל זיין אינסטאַלירן אין דער אויבערשטער און נידעריקער אָופּאַנינגז פון עלעקטראָסלאַג וועלדינג האָלעס בעשאַס וועלדינג. |
||
|
וועלדינג קראַנט און וואָולטידזש וועט זיין שטרענג קאַנטראָולד איבער די וועלדינג פּראָצעס, און ופמערקזאַמקייט וועט זיין באַצאָלט צו אָבסערווירן די קאָליר טוישן פון די עלעקטראָסלאַג וועלדינג געגנט אויף די וועב. |
||
|
שריט 11 קוילעלדיק דורכקוק |
בעשאַס דורכקוק, פאָקוס אויף קאָנטראָלירן צי די קאָמפּאָנענט לענג, דיאַגאָנאַל דימענשאַנז און דימענשאַנז פון די סוף אָפּטיילונג טרעפן די פּלאַן און ספּעסאַפאַקיישאַנז רעקווירעמענץ, און ריכטיק אַלע אויס-פון-טאָלעראַנץ טיילן. |
|
|
שריט 12 סוף מילינג |
מיל די סוף פּנים נאָך פֿאַרזאַמלונג און וועלדינג. |
|
|
גאַראַנטירן די לעוועלנעסס פון מיטגלידער און די פּאַראַלעליסם צווישן סוף פּנים און מילינג קאַטער. |
||
|
שריט 13 זאַמד בלאַסטינג און זשאַווער באַזייַטיקונג |
גאַנץ זשאַווער באַזייַטיקונג דורך זאַמד בלאַסטינג ווי פארלאנגט נאָך וועלדינג, דעמאָלט אַריבערפירן צו קאָוטינג קאַנסטראַקשאַן. |
|
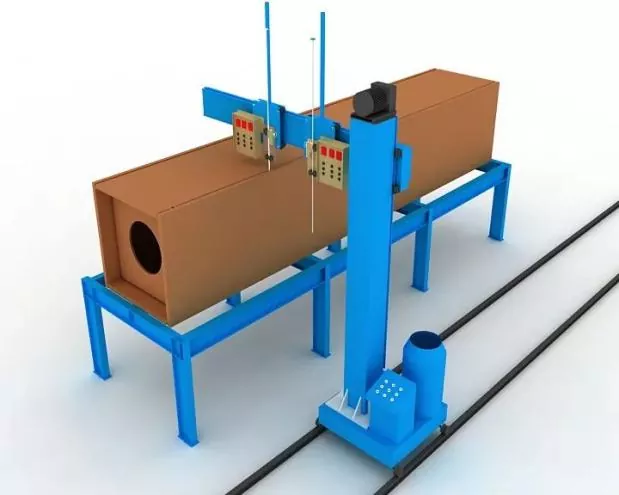
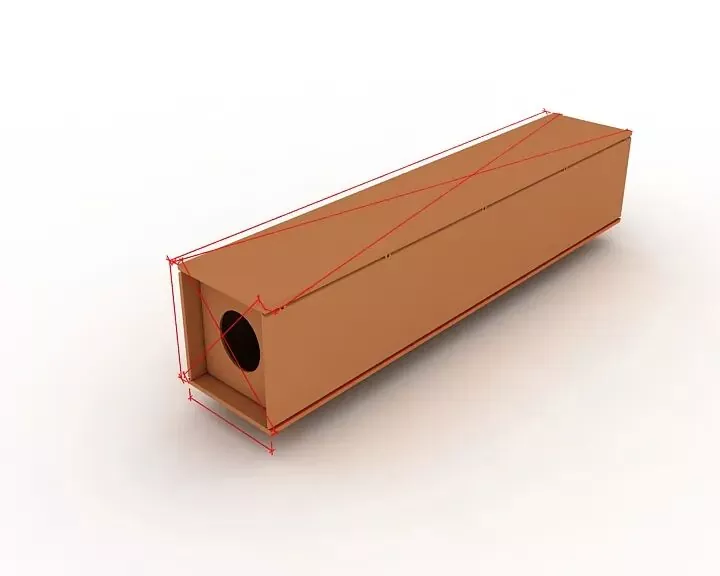
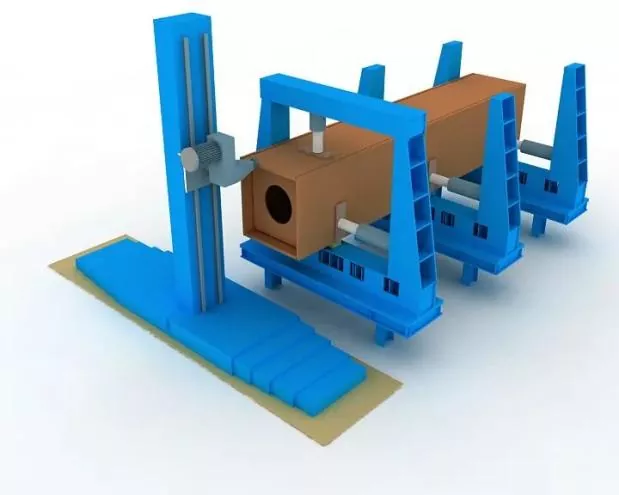
Ⅲ. ספּעסאַפאַקיישאַנז פֿאַר אַסעמבלי, פּאַזישאַנינג און וועלדינג
|
פֿאַרזאַמלונג אַקיעראַסי |
בעת אסיפה: ● צונעמען ריסטריקשאַנז וועט זיין אנגענומען צו קאָנטראָלירן וועלדינג דיפאָרמיישאַן. ● וועלדינג שרינגקידזש אַלאַואַנסיז און גלייַך פאַרקערט דיפאָרמיישאַן וועט זיין רעזערווירט צו קאָנטראָלירן די קאָמפּאָנענט דימענשאַנז און ענשור די ריכטיק פאָרעם. |
|
די ערלויבט דיווייישאַנז פֿאַר פּראָדוקציע און פֿאַרזאַמלונג פון וועלדעד קאַנעקשאַנז, ווי געזונט ווי די דימענשאַנאַל טאָלעראַנץ פון סטראַקטשעראַל קאַמפּאָונאַנץ, זאָל נאָכקומען מיט די רעקווירעמענץ פון קאָוד פֿאַר אַקסעפּטאַנס פון קאַנסטראַקשאַן קוואַליטעט פון שטאָל סטראַקטשערז (GB 50205). |
|
|
פֿאַרזאַמלונג פּאַזישאַנינג וועלדינג |
עס וועט זיין ימפּלאַמענאַד דורך האַלב-אָטאַמאַטיק האַרט דראָט גאַז מעטאַל קרייַזבויגן וועלדינג (GMAW). |
|
וועלדער |
וועלדער פאַרקנאַסט אין פֿאַרזאַמלונג טאַק וועלדינג וועט האָבן די קאָראַספּאַנדינג קוואַליפיקאַציע סערטיפיקאַץ ספּעסיפיעד אין די טעכניש ספּעסיפיקאַטיאָן פֿאַר וועלדינג פון בנין שטאָל סטראַקטשערז (JGJ81). |
|
שטעלע פון טאַק וועלדז |
שטעלע פון טאַק וועלדז: טאַק וועלדז זאָל ויסמיידן די אָנהייב און סוף פון פאָרמאַל וועלדז, און זאָל נישט זיין געשטעלט אויף עקן, עדזשאַז, ענדס און אנדערע קריטיש געביטן פּראָנע צו סטראַקטשעראַל שטאַרקייַט און ווערקמאַנשיפּ חסרונות. |
|
פֿאַר ט דזשוינץ, טאַק וועלדינג: זאָל זיין געפירט סאַמעטריקלי אויף ביידע זייטן; דערווייַל, טאַק וועלדינג ין דער נאָרע וועט זיין אַוווידאַד ווי פיל ווי מעגלעך. פֿאַר פול דורכדרונג נאָרע וועלדינג: טאַק וועלדינג וועט זיין דורכגעקאָכט אויף דער נאָרע פֿאַר צוריק גאָוינג, למשל, צוריק גאָוינג. |
|
|
די פֿאַרזאַמלונג און וועלדינג שטעלעס פון וועלדינג באַקינג פּלאַטעס ווי געזונט ווי לויפן-אויף און לויפן-אַוועק פּלאַטעס זאָל נאָכקומען מיט באַטייַטיק סטאַנדאַרדס |
|
|
וועלדינג מאַטעריאַלס |
וועלדינג מאַטעריאַלס געניצט פֿאַר פֿאַרזאַמלונג און טאַק וועלדינג וועט זיין קאָנסיסטענט מיט די פֿאַר פאָרמאַל וועלדינג, ד"ה די זעלבע וועלדינג מאַטעריאַלס ווי אין באַאַמטער וועלדינג וועט זיין אנגענומען. |
|
פֿאַר פֿאַרזאַמלונג וועלדינג צווישן הויך-שטאַרקייַט שטאָל און נידעריק-שטאַרקייַט שטאָל, וועלדינג מאַטעריאַלס זאָל זיין אויסגעקליבן אין לויט מיט די נידעריק-שטאַרקייַט שטאָל מיינונג. |
פֿאַרבונדענע נייַעס
- נאַציאָנאַלער טאָג גרעעטינגס פון עהע סטיל סטרוקטור
- געראָטן ערשטער כויסטינג! די אזיע פּאַסיפיק מאָראָקקאָ פּראָיעקט אַנדערטייקאַן דורך Eihe Steel
- קוואַליפיקאַציע רינואַל באוויליקט! עס איז סטעדאַלי יקספּאַנדז די גלאבאלע מאַרק שפּור
- EHSS שטאָל סטרוקטור עקספּרעס פֿאַר ערפּאָרץ און סטיישאַנז
- פאָקוס אויף גלאבאלע אנטוויקלונג: שאַנדאָנג שטאָל סטרוקטור ינדאַסטרי אַססאָסיאַטיאָן הצלחה האלט דערפאַרונג עקסטשאַנגע קאָנפֿערענץ אויף ינדוסטריאַל ינטערנאַטיאָנאַליזאַטיאָן
- EHSS האָט בלויז כאָוסטיד די 8th שאַנדאָנג שטאָל סטרוקטור הויך-קוואַליטעט אַנטוויקלונג פאָרום און 2026 SSSIA יערלעך קאָנפֿערענץ אין קינגדאַאָ מיט פול הצלחה
לאָזן מיר אַ אָנזאָג